ベンチチェックに合格した 25 mm のブロンズブッシュは、3 回目のシフトでハウジングに亀裂が入りました。測定された干渉は 0.04 mm で、ボアの 0.16 パーセントに過ぎず、図面上では問題のない数値に見えます。そうではない。これだけの干渉があると、50 mm の鋼製ハウジング内に 176 MPa 近くの接触圧力と約 290 MPa のフープ応力が発生し、これは通常の軟鋼の降伏強度を超えます。誰かがルールを無視したためにジョイントが失敗したわけではありません。干渉が計算ではなく経験則に基づいて選択されたため、失敗しました。
ベアリングの圧入計算ツールは、そのギャップを埋めるために存在しており、複数の圧入かスリップの判定を返すはずです。少なくとも、直径のしめしろ、ボアのパーセンテージで表される同じ数値、結果として生じる接触圧力、ハウジング壁のフープ応力、および部品の取り付けに必要な軸力が必要です。最初の数字で停止するツールは、リスクの半分を残します。
以下では、各出力がどのように導き出されるのか、25 mm の公称穴に適合するどのハウジング公差クラスが生成されるのか、実際に使用中に圧入が失敗する箇所は何か、そしてその数値を工場が繰り返し実行できる取り付け手順に変換する方法について説明します。
ベアリング圧入計算機が返さなければならない数値
他のすべてはジオメトリから始まるため、ジオメトリから始めます。ハウジングに圧入されたプレーンブッシュの場合、直径しめしろはブッシュの外径とハウジングの内径の差になります。その値を公称内径のパーセンテージで表すと、この数値はサイズ間でよく一致します。10 mm の内径では 0.02 mm が快適ですが、100 mm ではほとんど無関係です。
接触圧力は材料データを入力する場所です。ブッシングよりもはるかに硬い鋼製ハウジングに圧入された薄肉ブッシングの場合、有効な最初の推定値は、ブッシングの弾性係数に締め代を乗じ、ボア直径で割ったものです。 110 GPa 近くの弾性率を持つ錫青銅のブッシングは、25 mm のボア内で 0.04 mm の締め代を実行し、約 176 MPa で着地します。完全なラメのソリューションでは、ハウジングも膨張するため、多少低くなりますが、大きさのオーダーは維持されており、壁の厚さが荷重に耐えられるかどうかを判断するには十分です。
ハウジング内のフープストレスは、ほとんどの人が無視するチェック項目です。ハウジングの外径がボアの 2 倍の場合、ボア表面の引張フープ応力は面圧の約 1.67 倍となるため、同じ 176 MPa でボア壁には約 290 MPa がかかります。賢明な設計限界は、静的接合部のハウジング材料の降伏強度の 3 分の 1 であり、熱サイクルや振動が存在する場合は 4 分の 1 まで締め付けます。これは、薄いアルミニウムのハウジングに押し込まれたブッシングが、厚い鋼製のハウジングに押し込まれたブッシングとまったく同じように動作しない理由でもあります。最初にアルミニウムが降伏し、干渉がなくなり、ブッシングがクリープし始めます。
プレス力は最終的な出力であり、組立ラインが直接感じるものです。接触圧力、接触面積、界面の摩擦係数に応じて変化します。潤滑された鋼と青銅のペアの場合、その係数は通常 0.10 ~ 0.15 の間にあります。 25 mm のボア、20 mm 長のブッシュ、および 176 MPa の接触圧力は、25 ~ 35 kN の範囲の軸力を意味します。これはハンド アーバー プレスではなく油圧プレスであり、治具を組み立てた後ではなく、組み立てる前に知っておく価値があります。
答えを変えるインプット
内径と外径の許容範囲、肉厚、両部材の弾性率とポアソン比、ハウジングの外径、ブッシュの長さ、実際の界面の摩擦係数。
信頼に値する出力
干渉が約 0.05 mm を超える場合の、マイクロメートル単位の干渉およびボアのパーセンテージ、接触圧力、ハウジングのフープ応力、取り付け力、および焼きばめ温度。
肉厚ルール
ソリッドブロンズブッシングの場合は、壁を穴の 10 分の 1 から 8 分の 1 の間に保ちます。壁が薄いとプレス中に座屈します。壁が厚くなると、ハウジングが吸収しなければならないフープ応力が増加します。
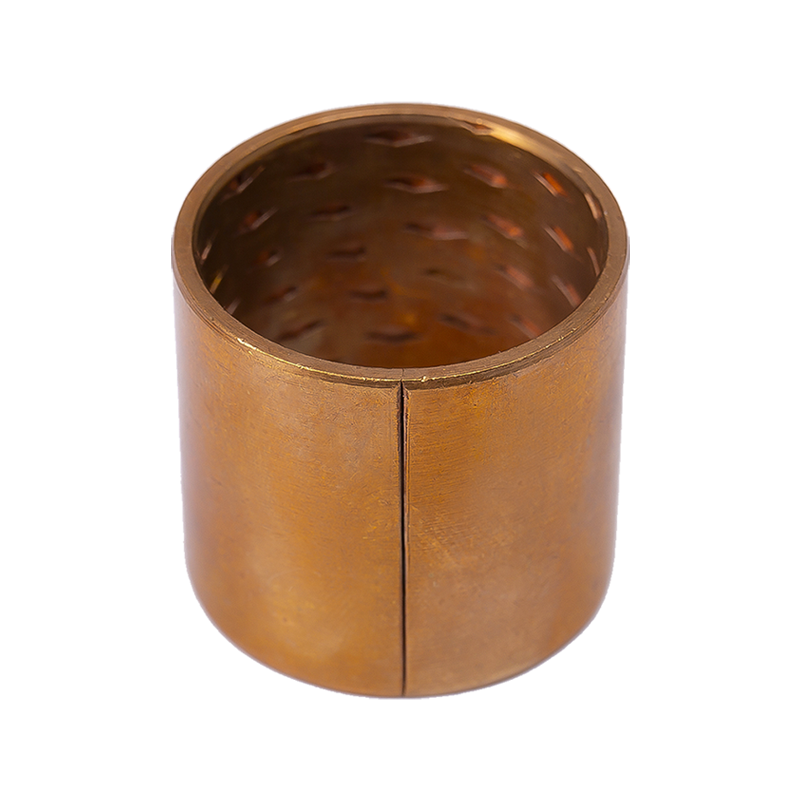 HZ090 錫青銅油溝単金属銅ブッシュ グリースを蓄えるための油穴と溝を備えた薄肉の錫青銅ブッシングで、中~高負荷、低速、湿気、高温の条件向けに設計されています。 製品を見る→
25 mm ボアでのハウジング公差クラス
許容範囲は単一の干渉数値を範囲に変換し、その範囲が実際にショップが対応するものになります。以下の比較では、算術可読性を維持できる公称値でのブッシュの外径を前提としています。計算機で両方のバンドを組み合わせて、プロセスによって生成される実際の広がりを確認します。負の値はクリアランスです。
干渉範囲は、公称ゼロ偏差でのブッシュの外径と 110 GPa のブロンズ係数を想定しています。真の最小および最大のフィット感を得るには、常にブッシング バンドとハウジング バンドを組み合わせてください。
プレスフィットが実際に失敗する場所
修理や保証に関するフィードバックは少数の原因に分類されるため、部品を組み立てる人々がそのランキングに驚くことはほとんどありません。以下のパターンは、監査による調査ではなく、作業場での観察を反映していますが、順序は一貫しています。通常、ジョイントが故障するのは、間違ったブッシング グレードが選択されたためではなく、プレス加工によって形状が変化したことが原因です。
ボアの歪みはベンチ上では見えないため、リストの先頭に立っています。ハウジングは薄い壁の周囲で不均一に圧迫され、取り付けられたボアは真円から外れ、シャフトは完全に接触する円弧ではなく 2 つの狭いストリップ上を走行します。過剰干渉はすぐ背後にあり、ほとんどの場合、設計意図ではなく公差スタックの問題です。
自己潤滑ブッシュのアプリケーションミックス
圧入ブッシュは、最終的にはかなり予測可能な範囲の業界に普及します。以下の分割は、監査済みの市場調査ではなく、典型的な注文簿を示すものとして扱い、自動車シェアは主に、再循環オイル供給なしでブッシュが機能するサスペンション、ステアリング、ペダル ピボットによって動かされていることに注意してください。
- 38% 自動車のサスペンションとステアリング
- 27% 一般産業機械
- 15% 農業および建設機械
- 12% マテリアルハンドリングと物流
- 8% 電気および家電の仕組み
実際の結果として、単一の干渉ターゲットがカタログ全体をカバーすることはほとんどありません。溶接鋼管内のショックアブソーバー アイ ブッシュは、ボア径が同じであっても、アルミニウム ハウジング内の精密リンケージ ブッシュよりもはるかに多くの干渉に耐えます。
計算機の出力から反復可能なプロセスまで
計算された干渉は、ショップが毎回それをヒットできる場合にのみ役立ちます。これら 5 つのステップを順番に実行することで、設計意図と実際のアセンブリの整合性が保たれます。
デューティサイクルを定義する
ラジアル荷重、滑り速度、使用温度、汚れ、目標寿命。取り付けには耐えても、滑り面が損傷したジョイントは引き続き破損するため、圧入とベアリングの計算が一致する必要があります。
材質と肉厚を選ぶ
中程度の速度での高荷重にはソリッドブロンズ、薄肉および高PVにはスチールバックのバイメタルまたはPTFEライニング、腐食やエッジ荷重が支配的な場合にはエンジニアリングプラスチック。
干渉対象を設定する
ソリッドブロンズブッシングの場合は内径の 0.05 ~ 0.10 パーセント、薄肉のラップブッシングの場合は 0.02 ~ 0.06 パーセントを目指します。図面をリリースする前に、ターゲットを公差クラスに変換し直します。
応力とプレス力の確認
ボアフープ応力をハウジングの降伏強度の 3 分の 1 以下に保ち、プレス力が作業を行う装置と治具の能力の範囲内であることを確認します。
最初の記事で確認してください
プレス前後の穴径を測定し、取り付け内径を確認し、押し出しテストを実施します。プレス力曲線を記録し、プロセスシートに保管します。
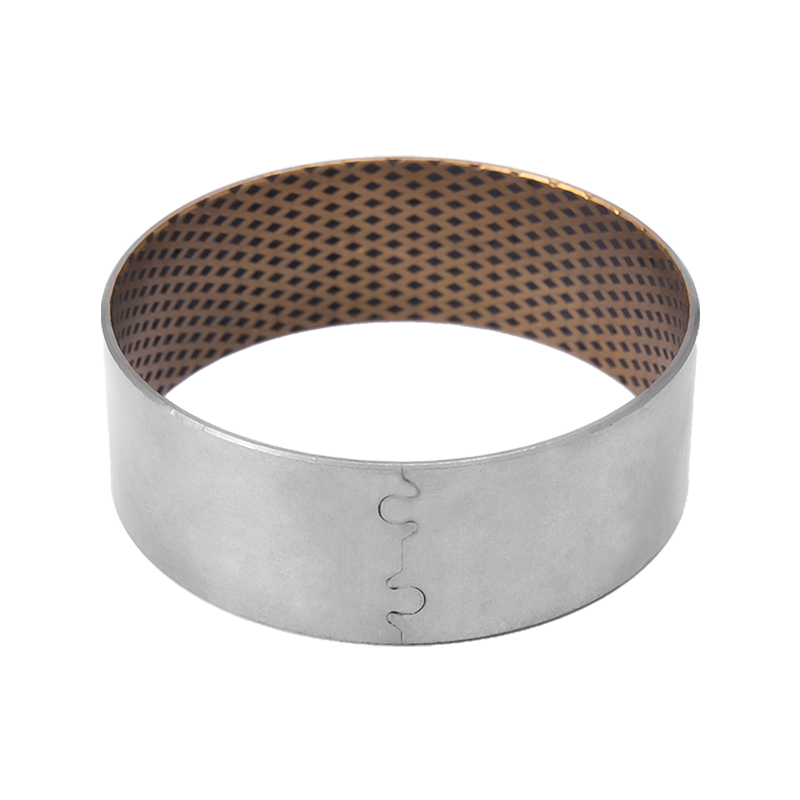 HZ08G バイメタルグラファイト銅ブッシュ 自動車、クレーン、冶金機械向けのグラファイト潤滑剤が埋め込まれたカスタム HZ-800 バイメタル ブッシング、高耐荷重、260°C 耐性。 製品を見る→
インストール、メンテナンス、およびコンプライアンスに関する注意事項
残りのリスクのほとんどは、導入にほとんど費用がかからない 4 つの習慣にあります。
- ブシュを直角にガイドします。 0.5 度の傾斜により、ボアの片側の局所的な接触圧力が約 2 倍になり、これがハウジングの亀裂の一般的な原因となります。
- 外径を軽油またはアセンブリペーストで潤滑します。 PTFE で裏打ちされたボアにはグリースを近づけないでください。グリースは乾燥するように設計されており、コーティングされていると破片が閉じ込められる可能性があります。
- ボアが閉じることを期待してください。プレスされたブッシュは内径のしめしろの 0.5 ~ 1.5 倍を失うため、しめしろがボアの約 0.1% を超える場合は、取り付け後にリーミングまたはサイズを調整します。
- フォース カーブを文書化します。プラトーまでの滑らかな立ち上がりは、サウンドがフィットしていることを示します。突然の低下は通常、ブッシュが剪断されたか、ハウジングが降伏したことを意味します。
コンプライアンスの面では、ラップブッシュは通常 ISO 3547 に準拠して指定されていますが、すべり軸受の寸法規定は地域に応じて DIN 1494 または ISO 4379 に従います。自動車プログラムの場合は、カタログ番号だけを受け入れるのではなく、材料証明書、寸法検査レポート、PPAP スタイルの文書を要求してください。保管も同様に重要です。ブロンズ部品を乾燥した結露のない状態に保ち、ポリマーで裏打ちされた部品を紫外線や持続的な熱から遠ざけてください。スチール製のバッキングとブロンズ製のオーバーレイを組み合わせたアプリケーションの場合、 バイメタル複合ベアリングガイド その構造によって荷重と速度制限がどのように変化するかを説明します。
計算機を 2 回 (最小材料条件で 1 回、最大材料条件で 1 回) 実行すると、圧入は推測ではなくなります。あなたが指定する干渉は製造上の約束であり、それによって生じるフープ応力はすでに所有しているハウジングの特性です。
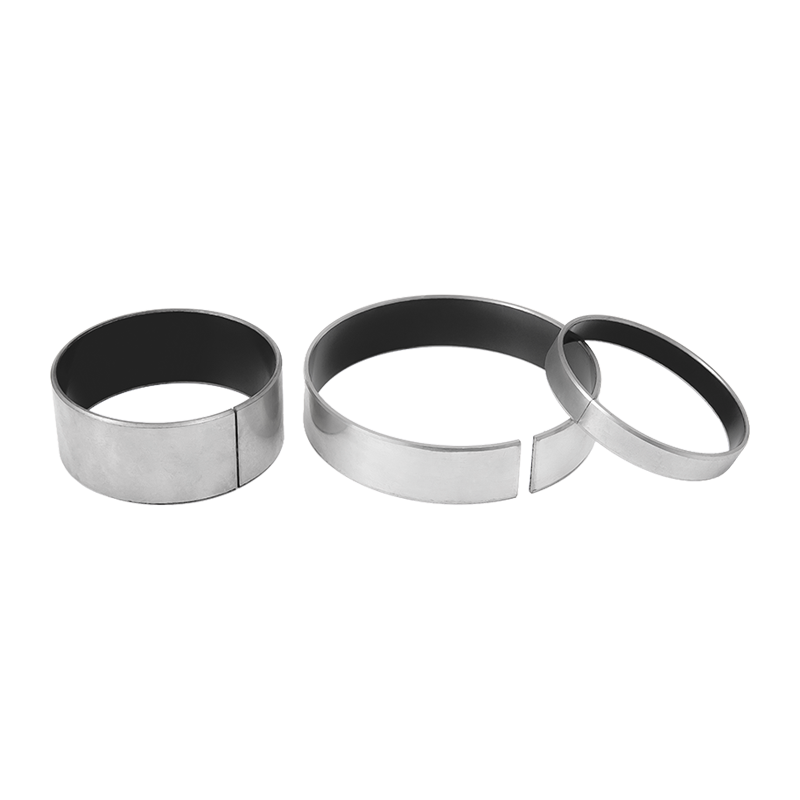 HZ10 1種鋼系無潤滑軸受 スチールバック PTFE/鉛自己潤滑ベアリングは、印刷、繊維、フィットネス、ポンプ、およびオフィス機器における低摩擦、低騒音の滑りを実現します。 製品を見る→