自動車プレス工場のメンテナンス監督者は、プレス リンケージのグリース潤滑された青銅ブッシュを 6 週間ごとに交換していました。ブッシュには欠陥はありませんでした。そのような狭くて汚れた場所では、給油間隔を確実に満たすことはできません。同じボアサイズと定格荷重を持つスチールバックの自己潤滑ブッシュに切り替えることで、再発する故障がなくなりました。適切なベアリング ブッシングの選択は、まさにこれを実現します。つまり、コンポーネントを実際の動作環境に適合させることができます。
要点: ベアリング ブッシュは、ハウジング内の回転またはスライド シャフトをサポートする交換可能な円筒形のすべりベアリングです。早期故障のほとんどは重大な欠陥ではありません。これらは、ブッシングの潤滑戦略と、アプリケーションに存在する負荷、速度、または汚染との間の不一致です。
ベアリングブッシュとは何ですか?
スリーブベアリングまたはプレーンベアリングとも呼ばれるベアリングブッシュは、穴に圧入または滑り嵌めされた単一部品のシリンダーです。シャフトはブッシングのボア内で回転またはスライドしますが、ブッシングには摩擦の低減、衝撃の吸収、比較的高価なハウジングの摩耗からの保護という 3 つの役割があります。最終的にブッシュが摩耗した場合は、ハウジングやシャフトではなく、ブッシュを交換します。
ブッシュとベアリングは同じですか?一般的な意味では、そうです。ブッシングは、摩擦を制限しながら可動機械要素をガイドおよびサポートするため、ベアリングと言えます。実際の違いは接触の種類です。回転要素ベアリングは、ボールまたはローラーを使用してシャフトをハウジングから分離します。ブシュは連続摺動面を採用しています。この 1 つの違いが、その後のあらゆるエンジニアリング上の決定を左右します。
| 考察 | ベアリングブッシュ(プレーン) | 転動体軸受 |
|---|---|---|
| 接点の種類 | 連続摺動面 | ボールまたはローラー |
| 離脱トルク | 自己潤滑でない場合はより高い | 非常に低い |
| 衝撃減衰 | 素晴らしい | 中等度 |
| 耐荷重 | 低速から中速が得意 | 高速の方が良い |
| 潤滑 | グリース封入、含油、メンテナンスフリー | きれいなオイルが必要 |
| コストとフィット感 | 低い;簡単な圧入 | より高い。精密なフィッティングが必要 |
振動運動、断続的な回転、または低速から中程度のシャフト速度の場合、通常、ブッシングがより安価で軽量、よりコンパクトなソリューションになります。また、転動体よりも位置ずれやエッジ荷重に対する耐性が優れています。およそ 50,000 DN (ミリメートル単位のボア直径と rpm 単位のシャフト速度を掛けた値) を超えると、転がり軸受が実用的な選択肢となる傾向があります。
材料および構造ファミリ
ブッシングの材質と構造により、許容荷重、制限速度、温度範囲、および潤滑の必要性が決まります。 5 つの家族が産業および自動車関連のほとんどの業務をカバーしています。
自己潤滑性のスチールバックブッシュ
スチールバッキングが構造負荷を支え、焼結ブロンズ中間層が PTFE と無機フィラーを保持し、ライナーが乾燥フィルムをシャフトに転写します。これらのブッシュは外部からオイルやグリースを使用せずに動作し、約 0.05 ~ 0.10 の摩擦係数を保持します。これらは、メンテナンスが容易ではない自動車のショックアブソーバー、サスペンション ピボット、ポンプ リンケージのデフォルトです。
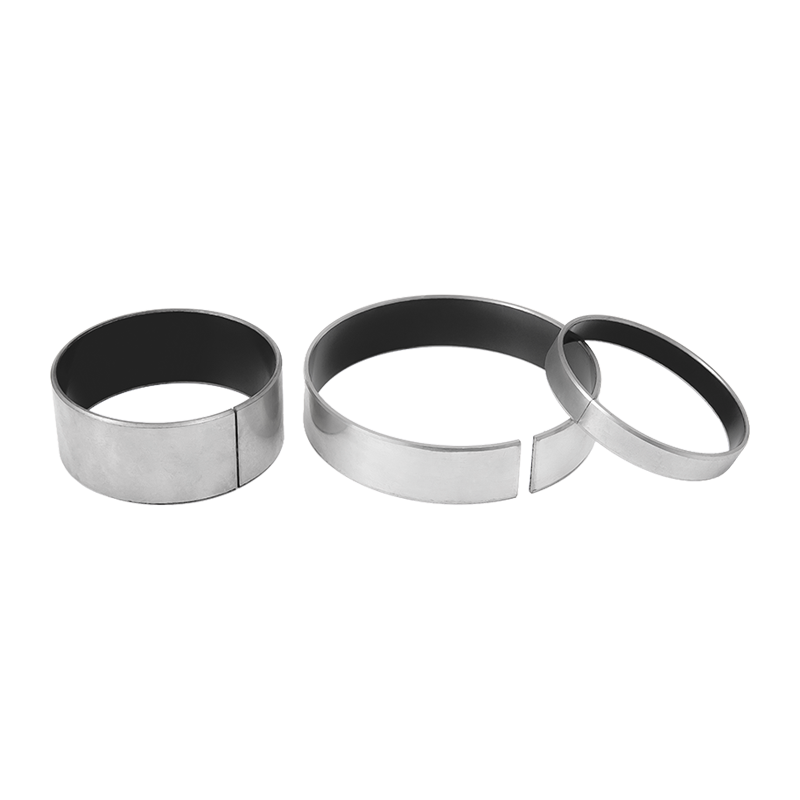 PTFEライナー付きスチールベース自己潤滑ベアリング この乾式ブッシュは、焼結青銅と PTFE コンパウンドを備えたスチール製バッキングを組み合わせており、定期的な潤滑が困難なピボットやリンケージにメンテナンスフリーの動作を提供します。 製品を見る→
青銅モノメタルブッシュ
油溝付きの錫青銅および真鍮ブッシングは、メンテナンス スケジュールがすでに存在する、振動する重負荷のシャフトに対する古典的なソリューションであり続けています。汚れや衝撃には十分耐えますが、定期的に再潤滑する必要があります。グリスアップ間隔を怠ると、すぐに故障が発生します。
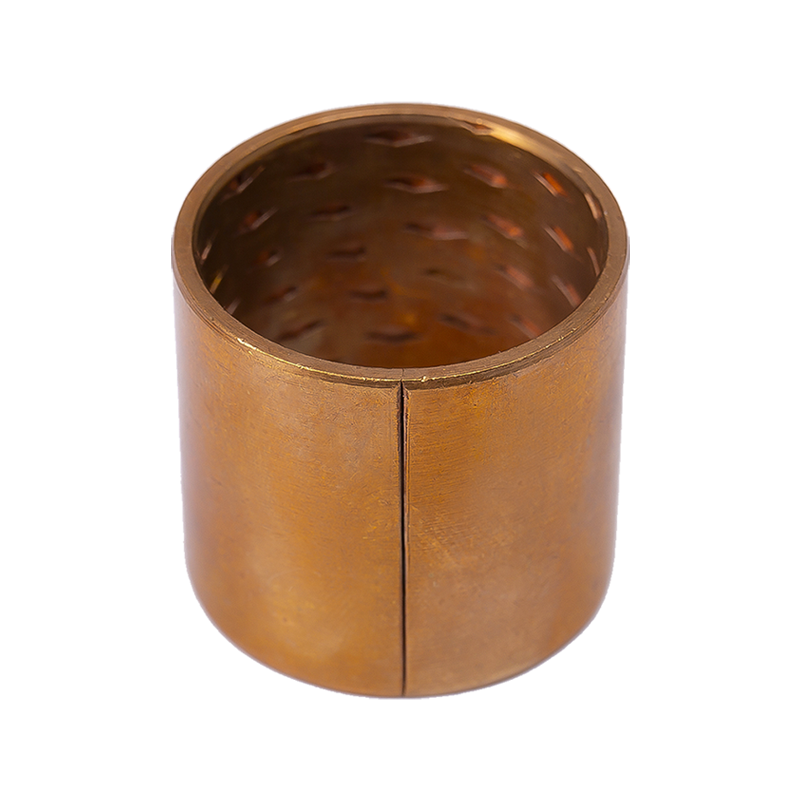 錫青銅油溝モノメタルブッシュ グリースを長期間貯蔵する油溝を備えた薄壁の錫青銅ブッシングで、要求の厳しい産業環境における中~高負荷および振動シャフトに適しています。 製品を見る→
グラファイトプラグ付き銅ブッシング
固体グラファイトプラグは銅合金マトリックスにプレスされています。シャフトが回転すると、グラファイトが合わせ面に乾燥膜を形成し、液体潤滑剤を使用せずに低摩擦の界面を形成します。そのため、グラファイト銅ブッシングは、油汚染が許容できない高温炉、粉塵の多いセメント工場、食品ラインなどで貴重なものとなります。
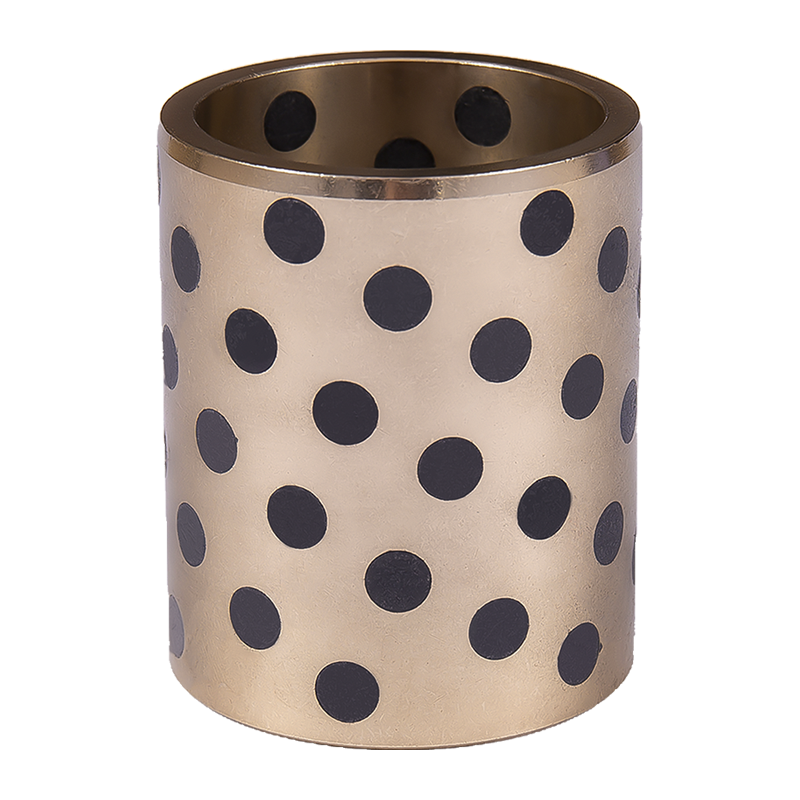 耐摩耗性グラファイト銅ブッシュ 固体グラファイトプラグを備えたこの青銅ブッシングは、高負荷、断続的または振動運動に乾式潤滑を提供し、高温、粉塵の多い、または汚染に敏感な用途に最適です。 製品を見る→
境界潤滑およびエンジニアリングプラスチックブッシュ
境界潤滑ブッシングは、POM ポリマーを含浸させた多孔質焼結青銅層を使用しており、中程度の負荷での断続的な動作に対する内蔵グリース リザーブとして機能します。エンジニアリング プラスチック製ブッシングは、軽荷重、湿った環境、耐荷重よりも静かな動作と耐食性が重要視される機器に適しています。 2 つの潤滑戦略が実際にどのように動作するかを詳しく見るには、比較を参照してください。 自己潤滑ベアリングと境界潤滑ベアリングの比較 .
最も重要な選択基準
ベアリング ブッシュの最も有用なスクリーニング数値は PV 値、つまり圧力 (メガパスカル) に表面速度 (メートル/秒) を掛けた値です。 PV は接触界面で発生する熱と相関します。評判の良いメーカーはすべて、限界 PV 曲線を公表しています。デューティ サイクルがその制限の約 70% 未満に留まれば、通常、ブッシングは機能します。持続的に PV 制限を超えると、静荷重だけでは許容できるように見えてもライナーが劣化します。
一般的なブッシング ファミリの摩擦係数により、走行挙動を簡単に比較できます。
スチールベースの自己潤滑性
(0.05~0.10)
境界潤滑POM
(0.08-0.12)
黒鉛銅
(0.10~0.18)
油膜付きブロンズ
(0.08~0.15)
エンプラドライ
(0.12~0.20)
バーの高さは一般的な摩擦係数に比例します。低いほど摩擦が少なくなり、熱が少なくなります。
PV 以外にも、シャフトの硬度と仕上げ、温度、動作タイプ、取り付けスタイルの 4 つの動作条件に注目する必要があります。 Ra 0.4 ~ 0.8 マイクロメートル付近の仕上げを備えた最小 45 HRC の硬化シャフトは、ブッシュの摩耗を 2 ~ 3 分の 1 に減らすことができます。 PTFE ベースの自己潤滑ライナーは通常 -40 °C ~ 280 °C で動作しますが、POM 充填およびプラスチック グレードには下限があります。一方向の回転、振動、直線的な滑りはそれぞれ異なる摩耗パターンを引き起こします。ストレートスリーブはラジアル荷重に適し、フランジ付きブッシュは軽い軸方向位置を保持し、スラストワッシャーは軸方向のスラストに対応します。
負荷、速度、材料をカバーする段階的な手順については、 DXブッシュ選定ガイド 実用的な開始値と計算方法を提供します。
ベアリングブッシュが最も使用される場所
自己潤滑式および境界潤滑式ブッシングは、ほとんどのエンジニアが思っているよりも多くの日常製品に使用されています。業界セグメントにわたるフィールドの使用状況は、通常次のようになります。
- 自動車: サスペンション、ステアリング、ショックアブソーバー (35%)
- 産業機械:コンベア、ポンプ、包装ライン(30%)
- 建設および農業: ピボット ジョイント、ステアリング リンケージ (15%)
- 家電:洗濯機、ミキサー(10%)
- その他:家具、医療機器、レジャー(10%)
パターンは一貫しています。メンテナンスのアクセスが制限されている場合、汚染が存在する場合にはブッシングが選択され、より複雑な転動体アセンブリの代わりに低コストの圧入コンポーネントが使用されます。
選択ワークフローと投資収益率
規律ある選択プロセスにかかる時間は 1 時間未満で、避けられなかったダウンタイムが何年も発生するのを防ぎます。このシーケンスは、新しい設計でも、繰り返し故障する交換でも同様に機能します。
1. デューティサイクルを定義する
ラジアル荷重、シャフト速度または揺動角度、温度、汚染レベルを記録します。
2. PVの計算
比圧力に表面速度を乗算し、材料の限界と比較します。
3. 構造を選択する
荷重の方向に応じてストレートスリーブ、フランジブッシュ、スラストワッシャーをお選びください。
4. シャフトを指定する
最小硬度、表面仕上げ、推奨クリアランスを定義します。
5. パイロット実行による検証
イニシャルボア、温度上昇、騒音を測定します。最初の整備間隔後にボアの磨耗を再確認してください。
リターンは測定可能です。 60 箇所のグリース ポイントがある包装工場では、1 週間あたり 1 箇所あたり 15 分を再潤滑に費やし、1 シフトで年間約 780 時間の労働を要します。これらのポイントをメンテナンス不要のブッシュに交換すると、その作業がなくなり、面倒なアクセス作業がなくなることで安全性が向上し、最も一般的な故障の根本原因であるグリース間隔の欠如が解消されます。
メンテナンスとコンプライアンスの考慮事項
メンテナンスフリーのブッシュであっても検査する必要があります。計画的なダウンタイム中に、負荷がかかるゾーンの中心の内径を測定し、元のボアと比較します。ボアがサプライヤーの推奨制限 (通常、スチールバックの自己潤滑タイプの場合は壁厚の 3 ~ 5%) を超えて大きくなった場合は、ブッシュを交換します。また、シャフトに傷や変色がないか検査してください。青色のシャフトは、界面での継続的な過熱を示します。
調達側では、欧州出荷の材料証明書、バッチ寸法検査報告書、RoHS や REACH などの制限物質の申告を要求します。 ISO 9001 に準拠して活動しているメーカーは、通常、これらの文書を遅滞なく提供します。これらの記録は、今日指定したブッシングが 6 か月後に受け取るブッシングと一致するという実用的な証拠です。